金属表面处理工艺及前处理技术综述
发布时间:
2026-09-23
金属表面处理是工业制造中不可或缺的基础工序,核心是通过物理、化学、电化学等常规技术手段,改变金属工件表层状态,在不改变基体核心力学性能的前提下,提升工件耐腐蚀、耐磨损、抗氧化能力,优化表面外观与粗糙度,同时增强后续涂层、镀层的结合附着力。该工艺广泛应用于机械制造、五金紧固件、汽车零部件、建筑型材、钢结构、精密电子等领域,工艺的规范性直接决定工件的使用寿命与成品合格率。整套处理体系分为前期表面预处理、核心成膜/镀层加工、后期规整处理三大阶段,其中前处理是保障后续工艺质量的核心前提。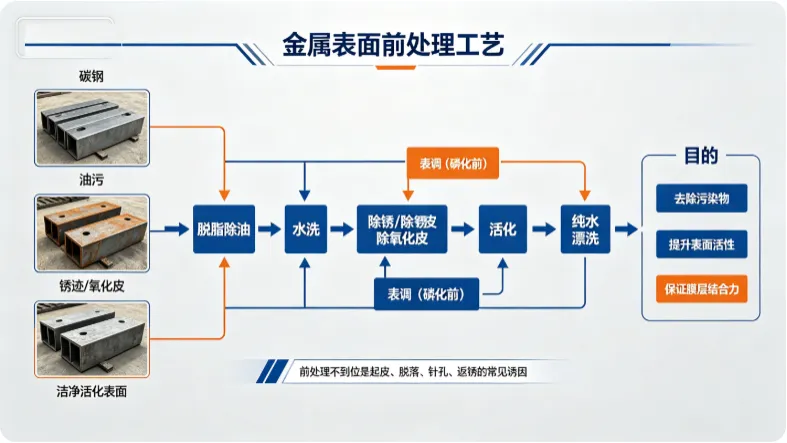
一、金属表面前处理工艺(基础核心工序)
前处理的核心目标是彻底清除工件表面的油污、锈迹、氧化皮、粉尘、毛刺、残留助剂等污染物,去除表面不稳定的氧化层,获得洁净、均匀、具备活性的金属基体表面。工业生产中所有表面处理工艺均需配套前处理,绝大多数起皮、脱落、针孔、色差、盐雾不达标等质量缺陷,均由前处理工序不到位导致。前处理分为化学前处理与物理前处理两大类,生产中常组合使用。
(一)化学前处理(流水线主流工艺)
化学前处理以浸泡、喷淋为主要作业方式,适配批量标准化生产,工序衔接紧密,适配电镀、氧化、磷化、涂装等绝大多数精细表面处理工艺。
1. 脱脂除油:作为前处理首道工序,主要清除工件加工过程残留的切削油、冲压油、防锈油、脱模剂及人体接触残留油脂。主流方式包含碱性脱脂、溶剂脱脂、乳化脱脂与超声波脱脂。碱性脱脂适用性广、成本低,是碳钢工件通用除油方式;溶剂脱脂除重油污效率高,但挥发性强、环保管控严格;超声波脱脂依托高频震荡,可清理工件缝隙、微孔内的残留油污,多用于精密小件。铝、锌等活泼金属需慎用强碱性药剂,避免基体过度腐蚀。
2. 水洗工序:为各化学工序之间的必备衔接工序,分为普通流水洗、串级水洗、纯水漂洗,核心作用是稀释、带走工件表面残留的槽液药剂,防止不同药水交叉污染,避免工件表面产生水印、流痕、色斑等缺陷。高端精密工件、外观件需采用纯水漂洗,杜绝水中杂质残留影响成膜质量。
3. 除锈除氧化皮:针对碳钢、不锈钢等工件表面的锈蚀、热轧氧化皮、高温氧化层进行清除。工业常用药剂包括盐酸、硫酸、磷酸及不锈钢专用混合酸。盐酸常温除锈速度快,适配普通碳钢轻、中度锈蚀;硫酸多用于高温去除厚氧化皮;磷酸药性温和,除锈同时可生成薄转化膜,适配低防腐要求工件。需要注意的是,强酸除锈易导致高强度钢产生氢脆隐患,需严格控制药剂浓度与浸泡时间,后续必要时增设除氢工序。铝材不适用强酸除锈,采用专属碱蚀工艺处理氧化皮。
4. 基材专属处理工序:铝材专用碱蚀与出光工序,先通过弱碱溶液去除铝材天然氧化皮、整平轻微表面瑕疵,再经硝酸出光中和残留碱液、清除表面黑色挂灰,还原铝材均匀金属本色,为后续阳极氧化、化学转化膜处理奠定基础。
5. 表面调整(表调):为磷化工艺专属前置工序,采用弱碱性胶体钛表调液,在工件表面生成大量细微晶核,可细化后续磷化膜晶粒,避免出现粗大结晶、膜层不均的问题,有效提升磷化膜致密性与漆膜附着力。
6. 活化处理:采用低浓度弱酸短时间浸泡工件,去除工件水洗、静置过程中重新生成的极薄氧化层,暴露新鲜活性金属基体,彻底解决镀层、转化膜结合力差、局部脱落的问题,是电镀、精密转化膜处理的关键前置工序。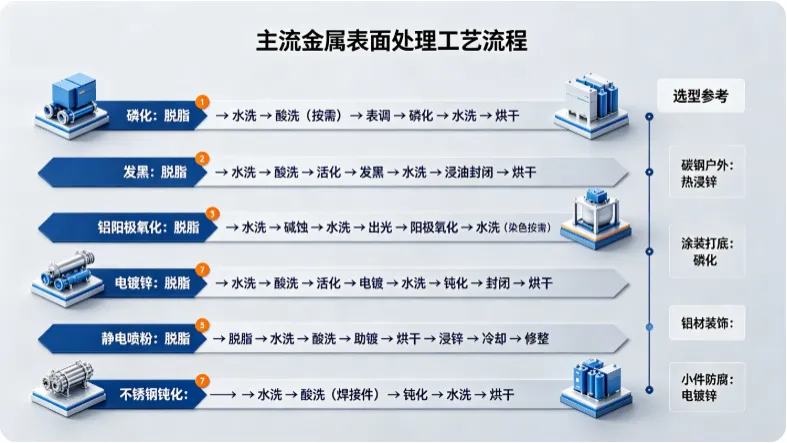
(二)物理前处理(干式无药水工艺)
物理前处理无需化学药剂,以机械作用清理表面缺陷、调整粗糙度,适配大型钢结构、厚重铸件、焊接件及对药水敏感的工件,可单独使用或替代部分化学前处理工序。
1. 喷砂与抛丸:喷砂依托压缩空气带动砂料冲击工件,除锈、去氧化皮效果均匀,可精准调整表面粗糙度,适配复杂型腔、小型异形工件,多用于涂装前粗化处理;抛丸通过高速叶轮抛出钢丸、不锈钢丸击打工件,清理效率更高,可同步去除厚氧化皮、消除工件表面应力,广泛应用于铸件、锻件、大型钢结构工件。
2. 打磨与砂光:通过砂纸、砂带、砂轮等工具,人工或机械去除工件表面毛刺、焊疤、划痕、凸起瑕疵,修整表面平整度,多用于外观件、精密工件的表面规整。
3. 滚筒滚光:将螺丝、垫片、小型冲压件等标准小件与磨料、助剂一同放入滚筒翻滚研磨,实现批量去毛刺、轻度除锈、表面抛光,是小件批量预处理的常用工艺。
4. 除尘清理:所有物理处理后必须通过压缩空气吹扫、擦拭等方式彻底除尘,避免砂粒、金属粉尘残留,导致后续涂层、镀层出现颗粒、麻点缺陷。
二、主流金属表面处理完整工艺流程
基于规范的前处理工序,结合不同工件材质与使用需求,工业主流表面处理工艺形成了标准化的完整流程,各工序参数、配套环节均贴合实际生产需求,无冗余工序,所有工艺均遵循“前处理—成膜/镀层—后处理”的核心逻辑。
1. 磷化处理(碳钢涂装打底核心工艺)
工艺流程:脱脂除油→多级水洗→酸洗除锈(按需)→水洗→表面调整→磷化成膜→多级水洗→纯水漂洗→烘干。磷化膜为无机磷酸盐转化膜,不改变工件外观,主要作用是提升喷漆、喷粉的附着力,同时提供短期防锈能力,是汽车钣金、机柜、五金喷涂件的通用打底工艺。
2. 钢铁发黑处理
工艺流程:脱脂→水洗→酸洗除锈→水洗→表面活化→高温发黑→水洗→浸油封闭→烘干。发黑生成的黑色氧化膜厚度较薄,耐腐蚀性能有限,无法满足户外长期防腐需求,主要用于紧固件、小型工具的外观修饰与简易防锈,工序末端浸油封闭是保障基础防锈效果的必要环节。
3. 铝合金阳极氧化
工艺流程:脱脂→水洗→碱蚀除氧化皮→水洗→硝酸出光→水洗→阳极氧化→水洗(按需染色)→水洗→封孔→烘干。该工艺为铝材专属,通过电化学反应生成致密氧化铝膜,硬度高、耐磨性好,可通过染色实现彩色外观,广泛用于铝型材、电子外壳、精密铝件,封孔工序可封闭膜层微孔,提升耐候性、防止掉色。
4. 电镀锌工艺(碳钢低成本防腐主流)
工艺流程:脱脂→水洗→酸洗除锈→水洗→活化→电镀锌→水洗→钝化(蓝白/彩色/黑色)→水洗→封闭→烘干。电镀锌层较薄,适配小型五金件、紧固件,钝化处理是提升盐雾耐腐蚀能力的核心工序,封闭处理可进一步稳定钝化膜,延长工件使用寿命。高强度钢电镀后需增设除氢工序,杜绝氢脆断裂风险。
5. 静电粉末喷涂
工艺流程:脱脂→多级水洗→磷化/硅烷转化膜打底→烘干→静电喷粉→高温固化(180-200℃)→自然冷却。粉末涂层厚度均匀、环保无溶剂,耐刮擦、耐腐蚀,多用于机柜、货架、建筑铝型材,无需额外后封闭处理,高温固化后直接形成成品防护层。
6. 热浸锌处理(户外重防腐工艺)
工艺流程:脱脂→水洗→酸洗除锈→水洗→助镀处理→烘干→熔融锌液浸镀→冷却→表面修整。热浸锌镀层厚度大、防腐性能优异,适配户外钢结构、护栏、管道等重型工件,可长期耐受户外风雨、潮湿腐蚀环境,是工业重防腐的核心工艺。
7. 不锈钢钝化处理
工艺流程:脱脂→水洗→酸洗除焊斑氧化皮(焊接件专用)→水洗→化学钝化→多级水洗→烘干。该工艺通过化学方式稳定不锈钢表面钝化膜,去除表面游离铁杂质,有效防止不锈钢工件出现浮锈、锈斑,提升工件耐腐蚀性,多用于不锈钢设备、精密配件、焊接工件。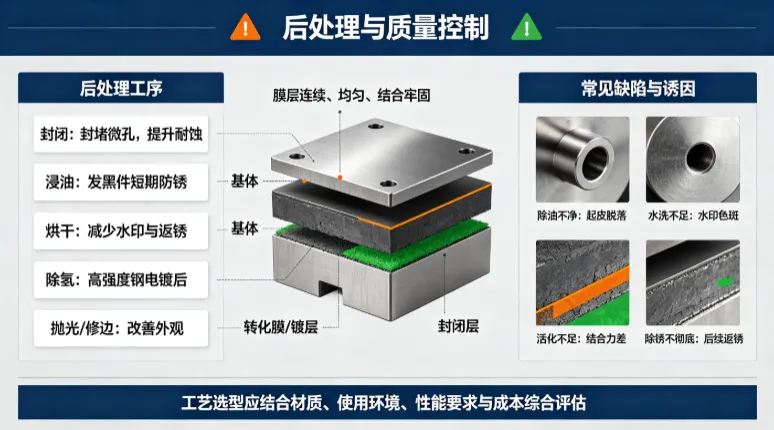
三、后处理辅助工序
后处理是巩固表面处理质量、优化工件性能的关键收尾环节,按需适配不同工艺:封闭处理多用于阳极氧化、镀锌工件,封堵膜层微孔;浸油防护适配发黑工件,提升短期防锈能力;烘干工序杜绝残留水分导致的返锈、水印问题;除氢工序专用于高强度钢电镀件,规避氢脆安全隐患;抛光、修边则用于优化工件外观平整度与光泽度。
四、工艺核心价值与常见质量问题
金属表面处理的核心实用价值集中在四点:一是防护防腐,延缓金属氧化锈蚀,延长工件使用寿命;二是强化性能,提升工件表面硬度、耐磨性与抗刮擦能力;三是外观修饰,统一工件色泽、光泽,美化产品外观;四是功能适配,提升涂层附着力、保障导电、绝缘等特殊使用性能。
工业生产中绝大多数质量缺陷均源于前处理不达标:除油不彻底会导致镀层、涂层起皮脱落;水洗不规范会引发色斑、水印、药水残留腐蚀;活化不足会造成膜层结合力差;除锈不彻底会使工件后续出现局部返锈、鼓包等问题。规范、完整的前处理工序,是所有表面处理工艺质量稳定的基础。
五、工艺选型基本原则
碳钢户外长期防腐优先选用热浸锌;碳钢喷漆、喷粉必须配套磷化打底;不锈钢工件以钝化防腐为主;铝材耐磨、装饰需求适配阳极氧化;小型紧固件低成本防腐选用电镀锌;模具、精密耐磨配件可选用硬铬电镀、PVD镀膜。工艺选型需结合工件材质、使用环境、性能需求、生产成本综合考量,无通用最优工艺,仅存在适配性最优方案。